Správy z priemyslu
Plášť valčeka na pelety zo zliatiny 40Cr: Tvrdosť, životnosť a návod na nákup
Zariadenie na výrobu peliet, ktoré beží vo vlhkom období na dve zmeny, môže opotrebovať celú sadu plášťov valcov za jediný štvrťrok a výmenné ponuky, ktoré prídu neskôr, sa často líšia trojnásobne pre časti, ktoré vyzerajú na fotografiách rovnako. Premennou za týmto šírením je oceľ, presnejšie tepelné spracovanie za ňou.
Táto príručka sa podrobne zaoberá plášťom valca na pelety z legovanej ocele 40 kr, ťažným koňom strednej triedy na trhu s náhradnými dielmi pre krmivo a všeobecnú peletizáciu. Zahŕňa to, čo trieda skutočne obsahuje, ako je na tom v porovnaní s alternatívami 20CrMnTi, GCr15 a 60Si2Mn, aké čísla by mal kupujúci požadovať a kde je chyba.
Čo je legovaná oceľ 40 kr a prečo je vhodná pre valčeky
40Cr je konštrukčná oceľ legovaná chrómom definovaná v čínskej norme GB/T 3077, ktorá obsahuje 0,37 až 0,44 percent uhlíka, 0,50 až 0,80 percent mangánu a 0,80 až 1,10 percent chrómu. Pre plášť valca je vyváženie zámerné: uhlík nastavuje tvrdosť, ktorú môže povrch dosiahnuť, zatiaľ čo chróm prehlbuje kalenie, takže hrubé ozubené časti reagujú rovnomerne na indukčné kalenie.
Kupujúci na iných trhoch sa stretávajú s tou istou oceľou pod rôznymi názvami: AISI/SAE 5140, DIN 41Cr4 (1.7035) a JIS SCr440. Požiadať dodávateľa o certifikát mlyna, ktorý odkazuje na GB/T 3077, a potom krížová kontrola ekvivalentnej triedy, je päťminútové cvičenie, ktoré odfiltruje väčšinu lacných ponúk.
Dokončovacia cesta na správnej škrupine má rovnakú logiku. Polotovar je kovaný, potom kalený a temperovaný tak, aby jadro pristálo okolo HB 217 až 255; profil zuba je opracovaný; a pracovná plocha je indukčne kalená, typicky na HRC 52 až 58. Výsledkom je pevné telo odolné voči prasknutiu nesúce tvrdú kožu presne tam, kde sa materiál zahryzne.
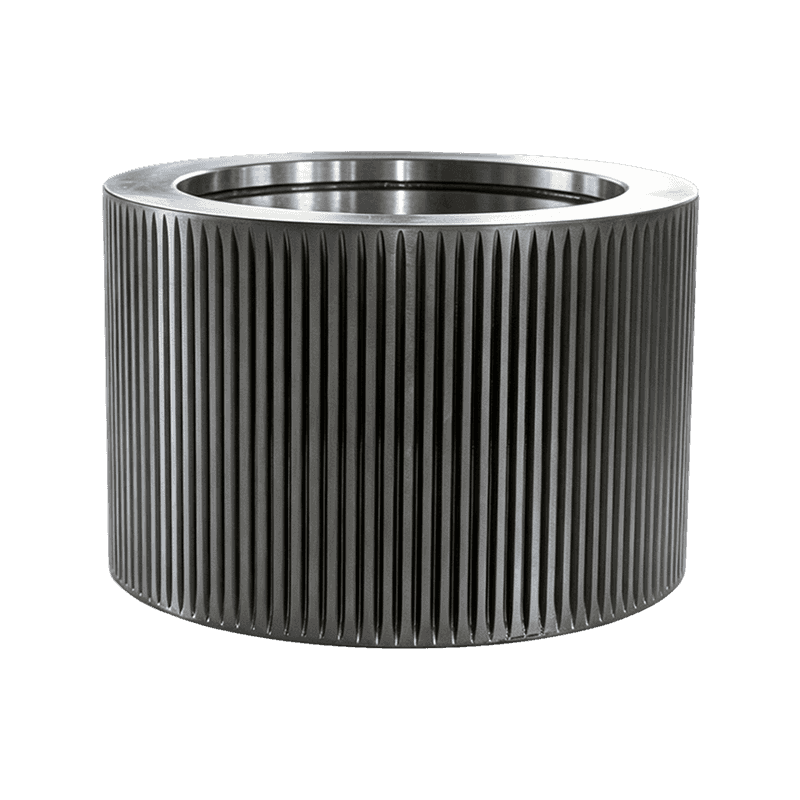
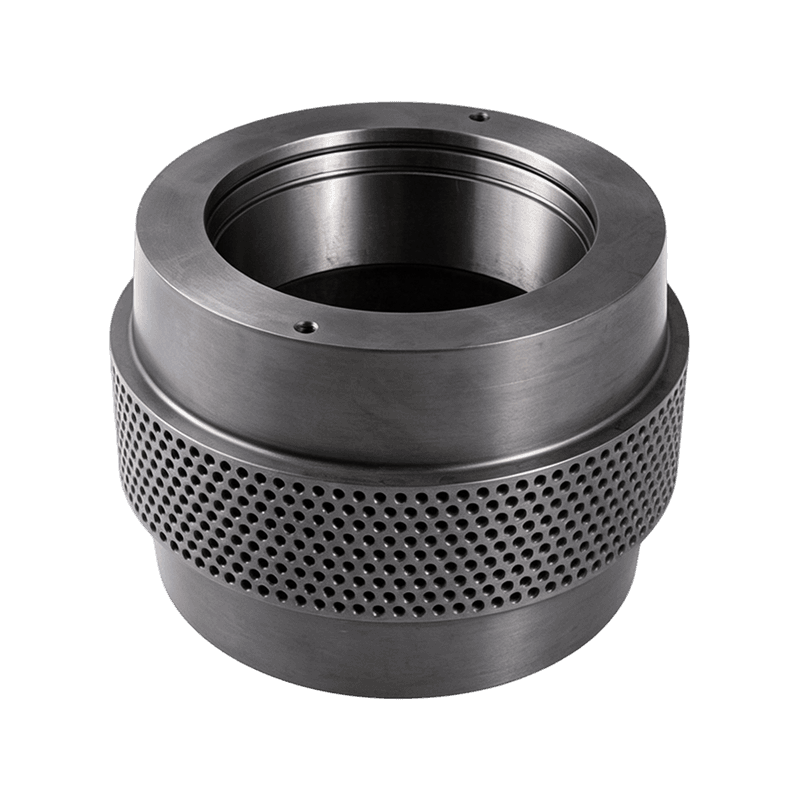
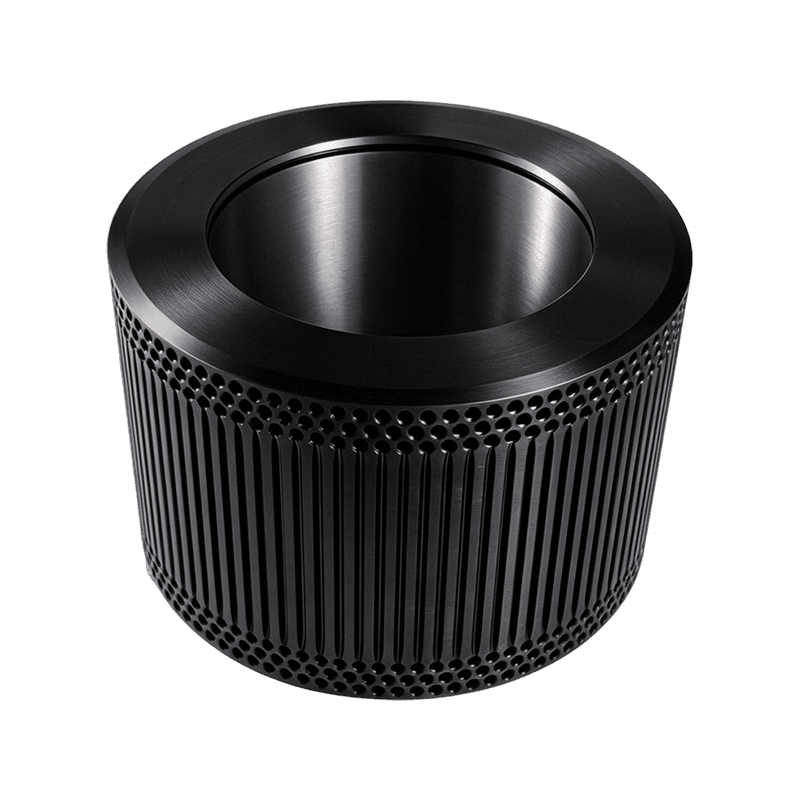
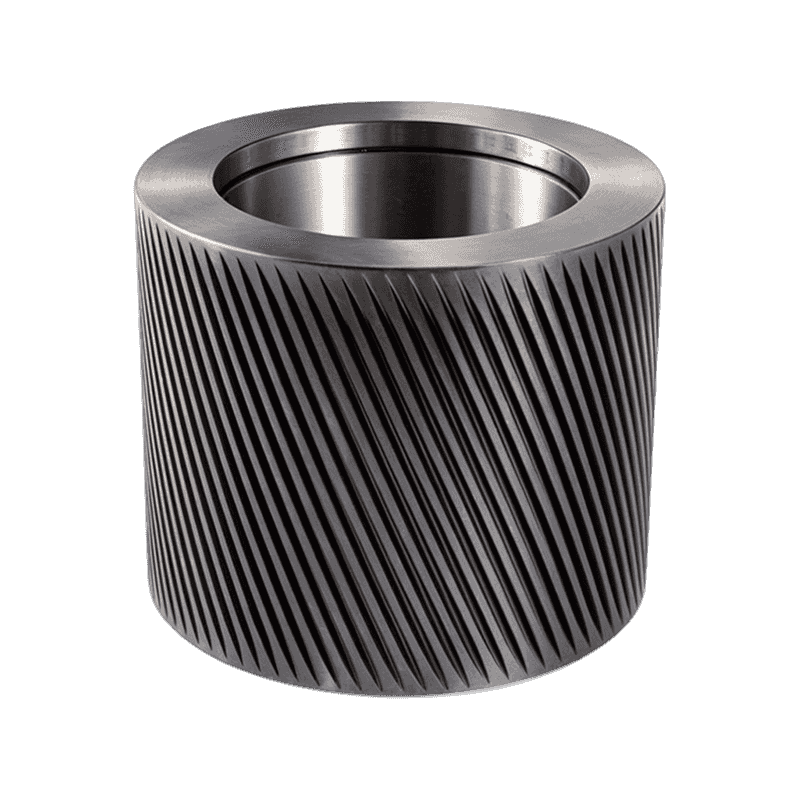
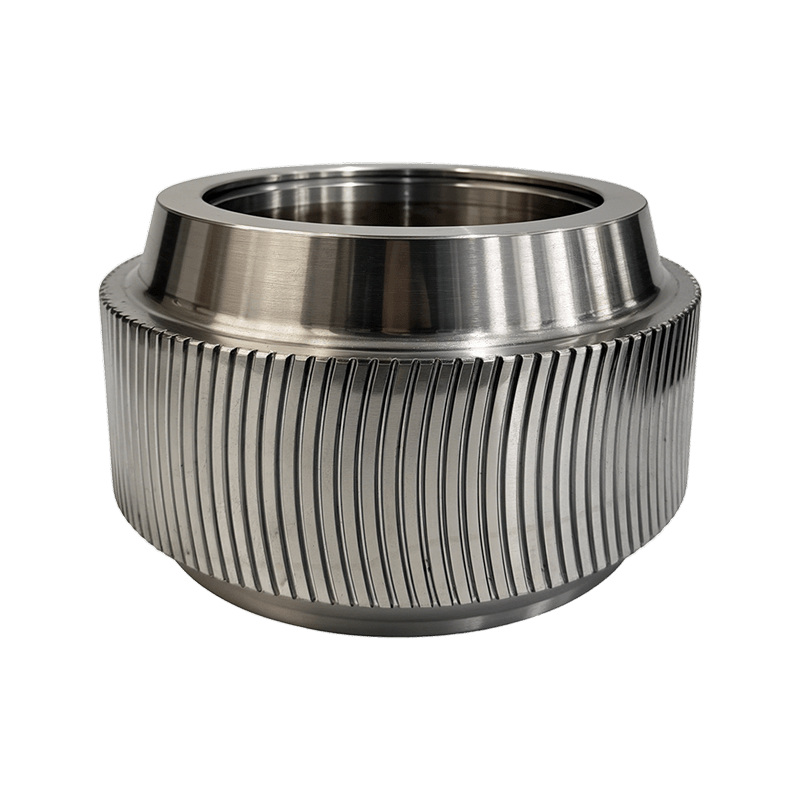
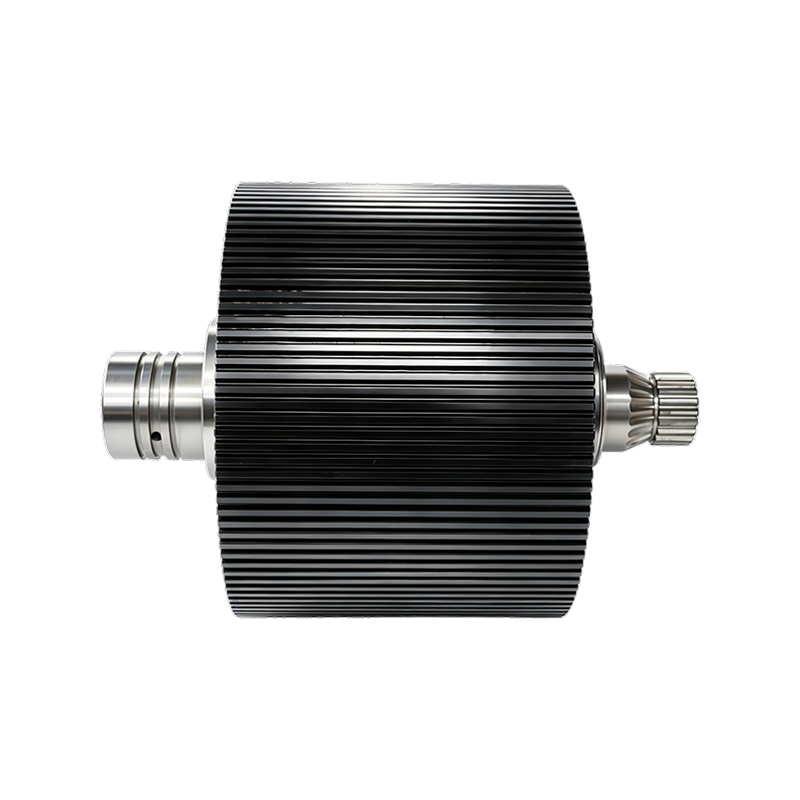
Plášť valčeka na pelety z legovanej ocele 40Cr je valcovitá, opotrebiteľná časť so zubovým vzorom, ktorá pritláča materiál proti prstencovej matrici vo vnútri mlyna na pelety, vyrobeného z ocele GB/T 3077 40Cr s kaleným a temperovaným jadrom a indukčne kaleným pracovným povrchom približne 52 až 58 HRC.
 Plášť valčeka na pelety zo zliatiny 40Cr Kalený a temperovaný plášť valca 40Cr s indukčne kaleným ozubeným povrchom ponúkaný vo viacerých zubových vzoroch. Vyhovuje stredne náročnému peletovaniu, kde na tvrdosti a nákladovo efektívnom výkone pri opotrebovaní záleží viac ako na prémiových oceliach. Zobraziť produkt →
40Cr vs 20CrMnTi, GCr15 a 60Si2Mn: Výber správnej triedy škrupiny
40Cr je tou najlepšou voľbou pre mierne zaťaženie a prémiové triedy získajú svoju cenu iba vtedy, keď sa obrusovanie, náraz alebo nepretržitá prevádzka stáva ťažkým. Skutočným rozdielom medzi štyrmi bežnými materiálmi plášťa je stratégia tepelného spracovania, ktorú umožňuje každá oceľ, nie valcovňa, ktorá ju valcovala.
Plášť 40Cr nesie indukčne tvrdenú kožu na odpúšťajúcom jadre. Plášť 20CrMnTi je nauhličený: uhlík sa pred kalením rozptýli do povrchu, čím vznikne puzdro 58 až 62 HRC cez jadro tlmiace nárazy, ktoré je vhodné pre abrazívne alebo kontaminované zmesi. Ložisková oceľ GCr15 alebo 100Cr6 je kalená na 60 až 64 HRC pre maximálnu odolnosť proti opotrebeniu za cenu krehkosti pri nesprávnom chode valcov. Pružinová oceľ 60Si2Mn vymieňa špičkovú tvrdosť za húževnatosť a odoláva rastu trhlín, ktoré ničia škrupiny vo vysoko zaťažených lisoch.
Ak váš recept obsahuje piesok, recyklovaný materiál alebo vláknitú biomasu, oplatí sa prečítať si, ako a nauhličený plášť valca 20CrMnTi zostaví svoje pevné puzdro pred uzamknutím výberu materiálu.
| Materiál | Typická tvrdosť povrchu | Cesta tepelného spracovania | Najlepšie sa hodí na | Hlavné obmedzenie |
| 40Cr | HRC 52 až 58 | Kalenie a temperovanie, potom indukčné kalenie | Krmivo na báze obilia a všeobecná peletizácia | Tvrdosť povrchu vybledne pri silnom oderu |
| 20CrMnTi | HRC 58 až 62 | Nauhličovanie, potom kalenie a temperovanie | Abrazívne alebo kontaminované zmesi, dlhé kampane | Vyššie náklady na materiál a spracovanie |
| GCr15 / 100Cr6 | HRC 60 až 64 | Cez kalenie a popúšťanie | Vysoko abrazívne biomasa a pelety z tvrdého dreva | Citlivé na náraz a nesúlad |
| 60Si2Mn | HRC 54 až 58 | Kalenie a stredná teplota | Vysokozáťažové lisy vyžadujúce odolnosť proti praskaniu | Nižšia maximálna tvrdosť ako ložisková oceľ |
Čísla, ktoré rozhodujú o tom, ako dlho vydrží 40Cr škrupina
Tvrdosť povrchu otvára diskusiu, ale vôľa medzi valcami a geometriou zubov rozhoduje o tom, koľko hodín skutočne vydrží škrupina 40Cr. Škrupina, ktorá má perfektné výsledky v správe o tvrdosti, stále nedosahuje výkonnosť, ak vybehne o pol milimetra z čela matrice, pretože materiál namiesto stlačenia skĺzne a matrica brúsi plosku do zubov.
Medzi škrupinou a matricou sa väčšina kŕmnych zmesí najlepšie pohybuje s vôľou približne 0,10 až 0,30 mm. Tesnejšie než to, kovový kontakt vháňa teplo do puzdra; voľnejšie a výstup klesá, zatiaľ čo sa hromadia pokuty. Potom sledujte zuby namiesto kalendára: akonáhle sa profil zaokrúhli asi o milimeter, priľnavosť klesne, priepustnosť klesne a matrica sa začne opotrebovávať rýchlejšie ako škrupina, za ktorú ste práve zaplatili.
Typická tvrdosť pracovného povrchu podľa materiálu plášťa, HRC
Kde škrupiny 40Cr dosahujú najlepšie výsledky a kde čoskoro zlyhávajú
Zvoľte 40Cr pre krmivo s prevahou obilia a plánovanú údržbu; prejsť na nauhličenú alebo ložiskovú oceľovú škrupinu, keď dominuje oder alebo nepretržitá prevádzka. Skúsenosti s prevádzkou neustále opakujú rovnaké rozdelenie: 40Cr je často najekonomickejšia možnosť pre mäkšie prísady, ale nedokáže udržať tvrdý pracovný povrch pri silnom oderu.
Uveďte 40Cr, keď
- Krmivo pre hydinu, ošípané alebo hovädzí dobytok vyrobené z receptúr s prevahou obilia
- Plánujú sa výmeny a škrupiny sa vymenia pred extrémnym opotrebovaním
- Náklady na jeden výmenný cyklus sú dôležitejšie ako najdlhší možný interval
Zaplaťte viac za prémiovú triedu, keď
- Biomasa, tvrdé drevo alebo materiály s vysokým obsahom kremíka spôsobujú abrazívne opotrebovanie
- Linky premávajú nepretržite a neplánovaná zastávka je drahá
- Škrupiny a matrice sa vymieňajú ako zladená sada s vysokým výkonom
Základné pravidlo používané obstarávateľskými tímami: ak súprava škrupín stojí menej ako jednu hodinu neplánovaného prestoja, trieda materiálu nie je tam, kde by ste mali šetriť peniaze.
Ako sa vyrába plášť valčeka 40Cr, krok za krokom
Väčšina problémov s kvalitou škrupín 40Cr sa spája s vynechanými alebo skrátenými krokmi tepelného spracovania, preto radšej auditujte proces, než dôverujte certifikátu. Správne vyrobená škrupina prechádza šiestimi fázami:
- Kovanie predvalku na zjemnenie štruktúry zŕn a uzavretie vnútornej pórovitosti
- Hrubé opracovanie na takmer čisté rozmery pred tepelným spracovaním
- Kalenie a popúšťanie na nastavenie tvrdosti jadra okolo HB 217 až 255
- Dokončite opracovanie otvoru, dosadacích plôch a profilu zuba
- Indukčné kalenie pracovnej plochy na HRC 52 až 58
- Konečné brúsenie, vyváženie a kontrola rozmerov
Excentrický hriadeľ, ktorý poháňa valec, sleduje rovnakú logiku v opačnom smere. Bežne sa ponúka v rovnakej triede 40Cr, takže jeho pevnosť a správanie pri opotrebovaní sa zhodujú so škrupinou, ktorú podporuje, a objednávanie oboch od jedného výrobcu zaisťuje konzistentné prispôsobenie.
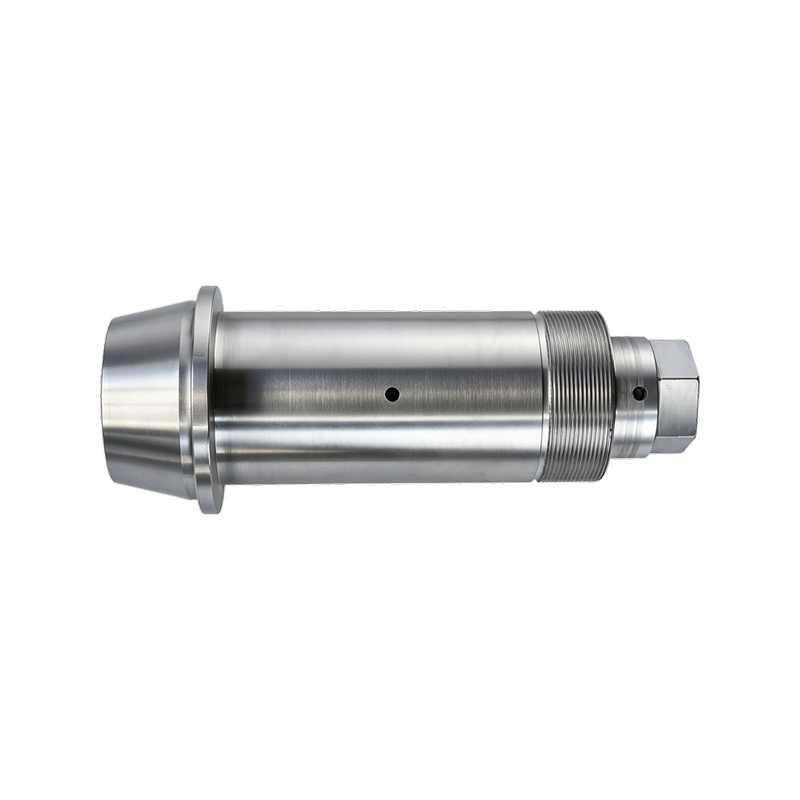 40Cr excentrický hriadeľ pre mlyny na pelety CNC obrábaný 40Cr excentrický hriadeľ s kaleným povrchom bez vodného kameňa, dostupný v štandardných priemyselných veľkostiach. Jeho získavanie v rovnakej triede ako plášť valca zachováva pevnosť, správanie pri opotrebovaní a montážne fitingy konzistentne prispôsobené. Zobraziť produkt →
Spojte plášť, matricu a hriadeľ ako jeden systém opotrebovania
Plášť valčeka sa nikdy nenosí sám, takže skúsení kupujúci špecifikujú plášť, prstencovú matricu a excentrický hriadeľ ako jeden zladený balík. Nabehnite novú škrupinu na starú matricu a vytvrdené lôžko zubov do opotrebovaného profilu, kontaktný tlak v niekoľkých bodoch vyvrcholí a obe časti sa opotrebujú rýchlejšie, než by sa obe časti opotrebovali samostatne.
Pre vysokovýkonné linky je možné párovanie kúpiť ako jednu položku: súprava prstencovej matrice a valcového plášťa vyrobená a kontrolovaná spoločne odstraňuje dohady o zhode tvrdosti a geometrie u dvoch predajcov.
 Zostava prstencovej matrice a valčeka Zladená zostava prstencovej matrice a valčekového plášťa s plášťami z legovanej ocele tvrdenými na HRC 58-62, odolnými kužeľovými ložiskami a viacvrstvovým tesnením. Nákup párovania ako jednej kontrolovanej jednotky odstraňuje dohady o zhode tvrdosti a geometrie medzi dodávateľmi. Zobraziť produkt →
Pretože tieto časti interagujú, mnohí kupujúci uprednostňujú získavanie nábojov, matríc a hriadeľov z jedného zdroja dodávateľ náhradných dielov na mlyn na pelety . Anhui Jindingsheng Machinery Co., Ltd. pracuje presne v tejto pozícii: spoločnosť sa zameriava na valcové plášte, prstencové matrice a zodpovedajúce komponenty mlynov na pelety a opisuje sa ako komplexné servisné stredisko, ktoré riadi reťaz od výberu surovín cez kovanie, presné obrábanie a tepelné spracovanie.
40Cr valec Shell FAQ
Ako dlho vydrží plášť valca 40Cr?
Závisí to od formulácie a prevádzkových hodín viac ako od samotnej ocele. Kŕmne závody s receptúrami na báze obilia bežne uvádzajú 800 až 1 500 prevádzkových hodín na súpravu, zatiaľ čo abrazívna biomasa môže znížiť toto okno na polovicu. Sledujte profil zubov a priepustnosť, nie kalendár.
Je 40Cr rovnaká oceľ ako AISI 5140?
Sú to blízke ekvivalenty s rovnakou rovnováhou uhlíka a chrómu, hoci rozsahy tolerancie pre mangán a kremík sa medzi GB/T 3077 a normou SAE mierne líšia. Považujte 5140 za krížový odkaz a napriek tomu požiadajte čínskeho dodávateľa o certifikát GB/T 3077.
Dá sa opotrebovaná škrupina 40Cr znovu opracovať?
Málokedy. Indukčne kalené puzdro je zvyčajne hlboké iba niekoľko milimetrov, takže opätovné narezanie profilu zuba odizoluje tvrdenú vrstvu a ponecháva mäkkú oceľ bežať na matrici. Výmena je štandardnou praxou.
Akú tvrdosť by mala obsahovať objednávka?
Špecifikujte HRC 52 až 58 na povrchu, v správe požadujte tvrdosť jadra a hĺbku puzdra a trvajte na tom, aby sa merania robili pri koreni zuba. Jednoriadkový záznam o tvrdosti na faktúre nie je záznamom o tepelnom spracovaní.
Plášť valca na pelety z legovanej ocele 40Cr si drží svoju pozíciu z čestných dôvodov: predvídateľný na výrobu, ľahko overiteľný a dostatočne cenovo dostupný na to, aby zostal štandardným opotrebiteľným dielom na väčšine prívodných vedení. Prispôsobte ho svojmu zloženiu, skontrolujte dokumentáciu o tepelnom spracovaní a nahraďte ho ako súčasť systému a vráti niektoré z najnižších hodnôt nákladov na tonu v tlačovej miestnosti.
Kontaktujte nás
Sledujte nás
Rýchle odkazy
Séria produktov
Kontaktujte nás
Email : ysf@jindingsheng.com.cn
Address : č. 19, priemyselná koncentračná zóna mesta Qiucun, mesto Guangde, mesto Xuancheng, provincia Anhui