Správy z priemyslu
Diely stroja na pelety: Výber plášťov valcov, zostáv a náhradných dielov pre maximálnu dobu prevádzky
Krmiváreň vo Vietname stratila šesť hodín výroby, keď plášť valca praskol na zahĺbení skrutky a náhradný diel objednaný od makléra mal inú toleranciu otvoru ako originál. Oprava stála leteckú dopravu a nadčasy 3 200 USD, čo je asi dvanásťnásobok fakturovanej hodnoty. Väčšina odstávok peletovacieho zariadenia má rovnakú postupnosť: zlyhanie opotrebenia, nesprávna špecifikácia a nesúlad zistený počas inštalácie.
Táto príručka pokrýva časti stroja na pelety ktoré skutočne rozhodujú o dobe prevádzky mlyna: plášte valcov, zostavy prítlačných valcov, excentrické hriadele a vnútorné komponenty. Vysvetľuje, ako ich špecifikovať, aby náhrada sadla na prvý raz, predvídateľne sa opotrebovala a nezlyhala pri bežnom zaťažení.
Ktoré časti peletovacieho stroja zlyhajú ako prvé?
Plášte valcov a prstencové matrice spôsobujú väčšinu prestojov súvisiacich s opotrebovaním v kruhových lisovacích mlynoch na pelety. Pri normálnej prevádzke škrupina vtláča surovinu do otvorov v matrici pod približne 100 až 150 MPa kontaktného tlaku, čo spôsobuje, že povrch škrupiny ako prvá časť stráca svoj profil.
Postupnosť porúch v typickom mlyne je predvídateľná:
- Opotrebenie povrchu plášťa valca, odieranie alebo praskanie na pracovnej ploche
- Zväčšenie otvoru prstencovej matrice a erózia na čele matrice
- Opotrebenie sedla ložiska excentrického hriadeľa v dôsledku znečistenia alebo straty predpätia
- Poruchy vnútorných komponentov, ako sú deformované dištančné vložky a presakujúce olejové striekačky
Pretože postupnosť je predvídateľná, plánovaná údržba sa sústreďuje na plášť a matricu. Neočakávané prerušenia takmer vždy vedú k dielu, ktorý bol skontrolovaný príliš neskoro alebo bol nesprávne špecifikovaný.
Materiály plášťa valcov: Prispôsobte tvrdosť vašim prevádzkovým podmienkam
Tvrdosť povrchu je jediným najlepším ukazovateľom životnosti plášťa valca, ale tvrdosť bez húževnatosti jadra vytvára krehkú časť, ktorá praskne pri nárazovom zaťažení. Správna voľba vyvažuje tvrdý pracovný povrch a jadro, ktoré dokáže absorbovať náraz.
Štyri triedy ocele pokrývajú väčšinu trhu s náhradami: 40 kr, 20CrMnTi, GCr15/100Cr6 a 60Si2Mn. Líšia sa v tom, ako sa vyvíja tvrdosť, či už cez kalenie alebo nauhličovanie, a tento rozdiel ovplyvňuje rýchlosť opotrebovania aj spôsob zlyhania.
| Trieda ocele | Tvrdosť povrchu | Prípad a základné správanie | Najlepšie sa hodí pre |
| 40Cr (AISI 5140) | 28 až 34 HRC | Rovnomerná vďaka tvrdosti, húževnaté jadro | Bežné kŕmne pelety, mierny výkon |
| 20CrMnTi | 58 až 62 HRC | Tvrdé karburizované puzdro, pevné nízkouhlíkové jadro | Abrazívna biomasa a vysokotlakový prívod |
| GCr15 / 100Cr6 | 58 až 63 HRC | Plne tvrdené, nižšia tolerancia nárazu | Čisté prívodné vedenia, nepretržitá vysoká priepustnosť |
| 60Si2Mn | 40 až 46 HRC | Pružinová húževnatosť, vysoká únavová pevnosť | Nárazové zaťaženie a prerušovaná prevádzka |
Typická tvrdosť povrchu po odporúčanom tepelnom spracovaní v HRC
Poľné údaje zo závodov na výrobu peliet ukazujú 30 až 50-percentné zlepšenie životnosti obalu pri prechode z 40Cr na karburizovanú triedu za podmienok abrazívneho podávania. Zlepšenie pochádza z hĺbky puzdra, ako aj z tvrdosti povrchu.
Hĺbka puzdra je hĺbka pod pracovným povrchom, kde tvrdosť zostáva nad minimálnou prijateľnou úrovňou. Pre karburizované 20CrMnTi puzdrá špecifikujte minimálnu efektívnu hĺbku puzdra na pracovnej ploche 1,5 mm. Pod tým sa puzdro pod kontaktným tlakom zrúti a škrupina zlyhá plastickou deformáciou, nie opotrebovaním.
Riziko ponuky je na tomto trhu reálne. Nízkonákladové škrupiny označené GCr15 niekedy neprejdú kontrolou prenosného spektrometra, pretože neobsahujú žiadny merateľný chróm. Požiadajte o certifikát mlyna a overte si triedu pred inštaláciou, nie po predčasnom zlyhaní.
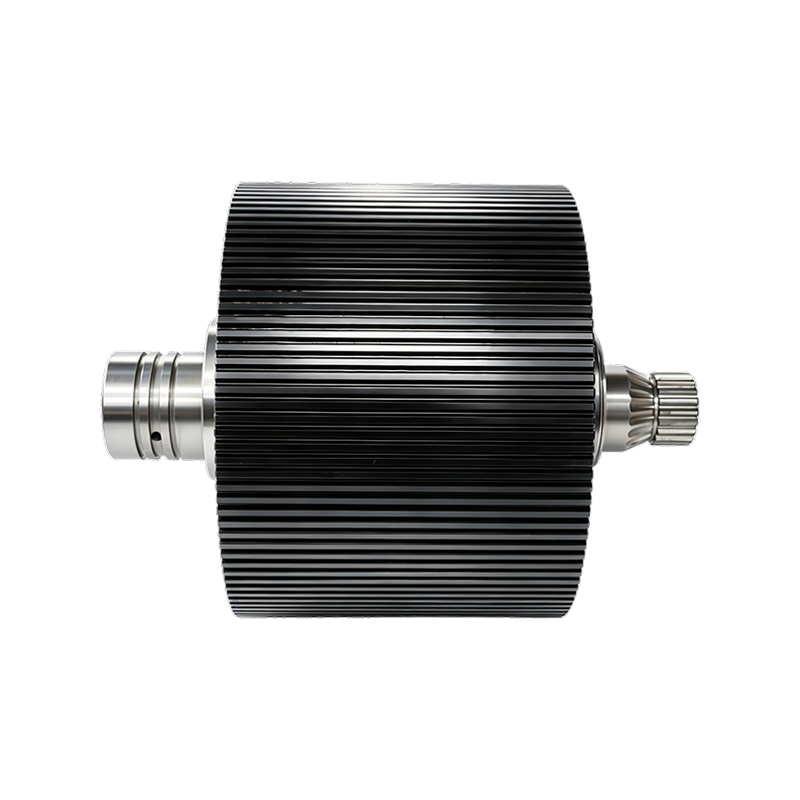
Pre čisté kŕmne potrubia bežiace nepretržite poskytuje plne tvrdený oceľový plášť ložiska, ako je GCr15/100Cr6, najdlhší interval medzi výmenami.
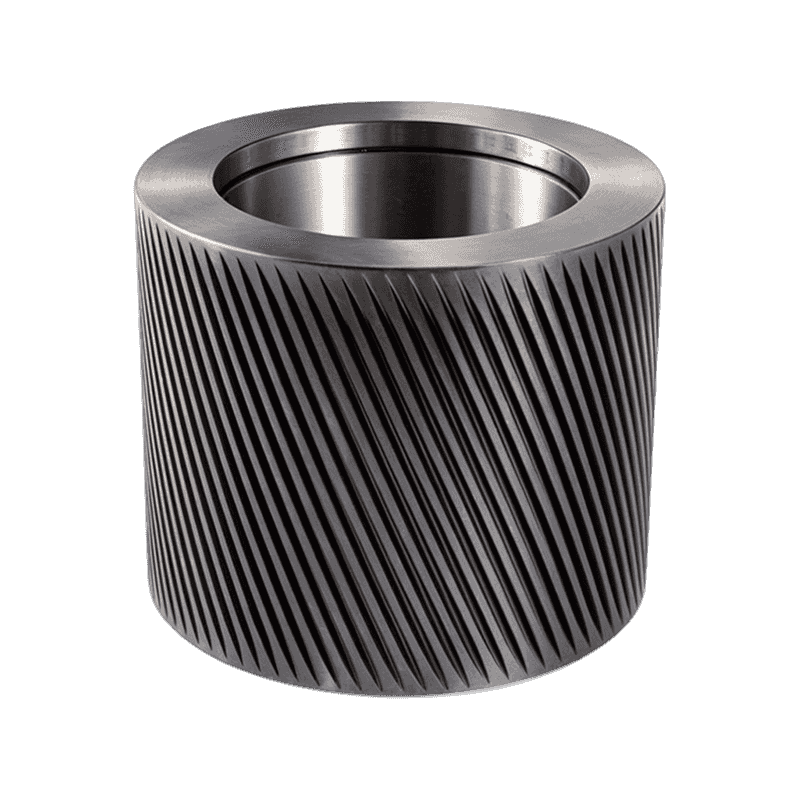
 Ložiskový oceľový valček na pelety GCr15/100Cr6 Tento plne kalený valček z ložiskovej ocele je vhodný pre kontinuálne napájacie linky, ktoré vyžadujú dlhú životnosť. Jeho geometria zubov ovplyvňuje záber materiálu a podávanie matrice, čo z neho robí spoľahlivú voľbu pre podmienky vysoko zaťaženého peletovania. Zobraziť produkt →
Profil zuba: Najprehliadanejšia špecifikácia častí stroja na pelety
Geometria zubov určuje, či škrupina zachytí materiál a vtiahne ho do štrbiny. Škrupina vyrobená zo správnej ocele, ale so zlým profilom sa bude šmýkať, zosklovatieť a zomrieť.
Prispôsobte profil receptúre, nielen stroju:
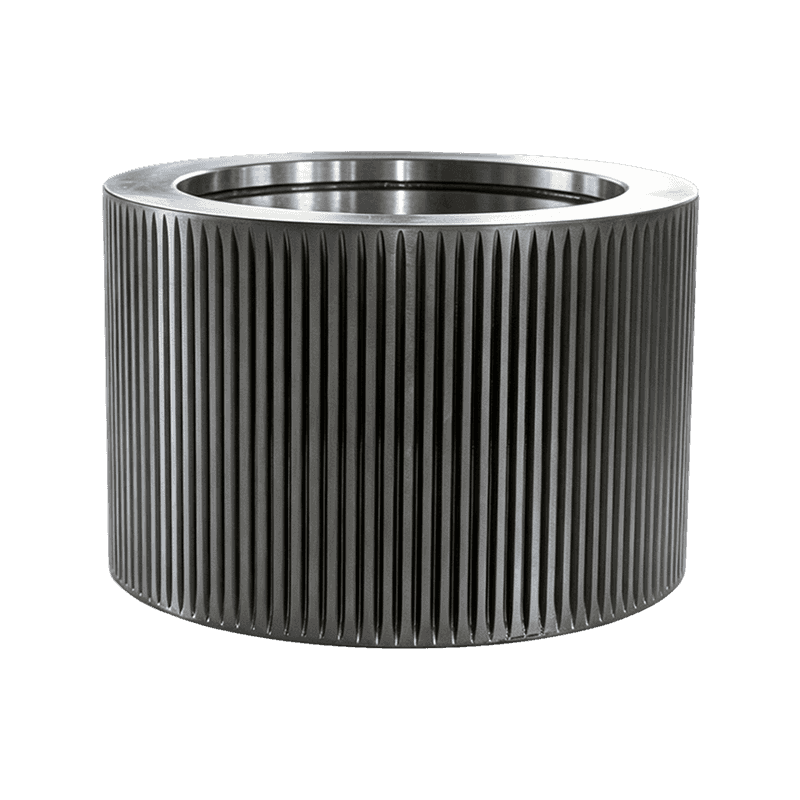
- Štandardné vlnité zuby vyhovujú suchej, voľne tečúcej kaši so stabilnou vlhkosťou
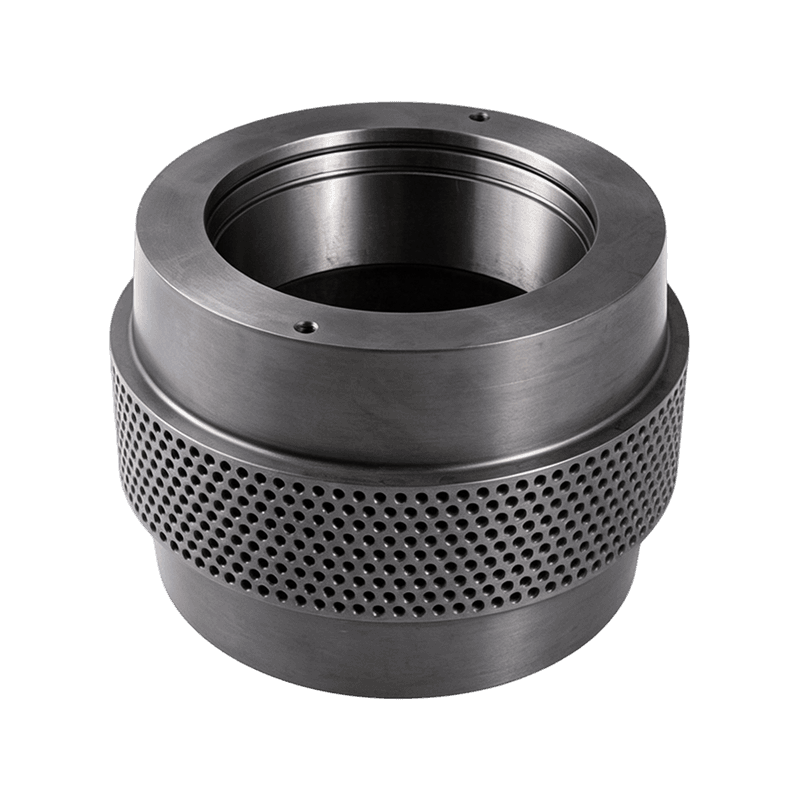
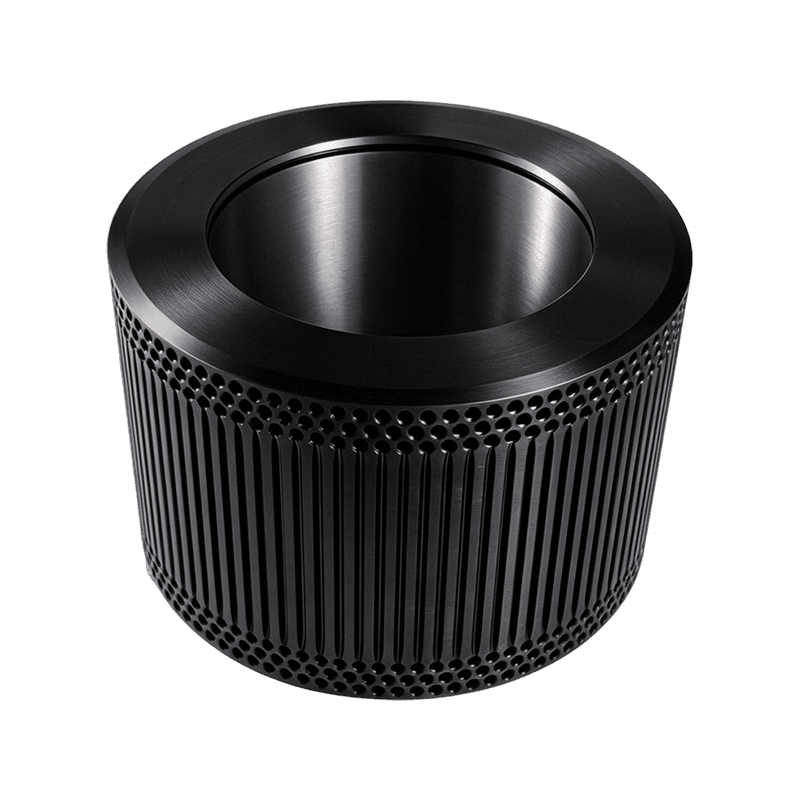
- Jamkové škrupiny zlepšujú priľnavosť k prípravkom s vysokou vlhkosťou a vysokým obsahom tuku
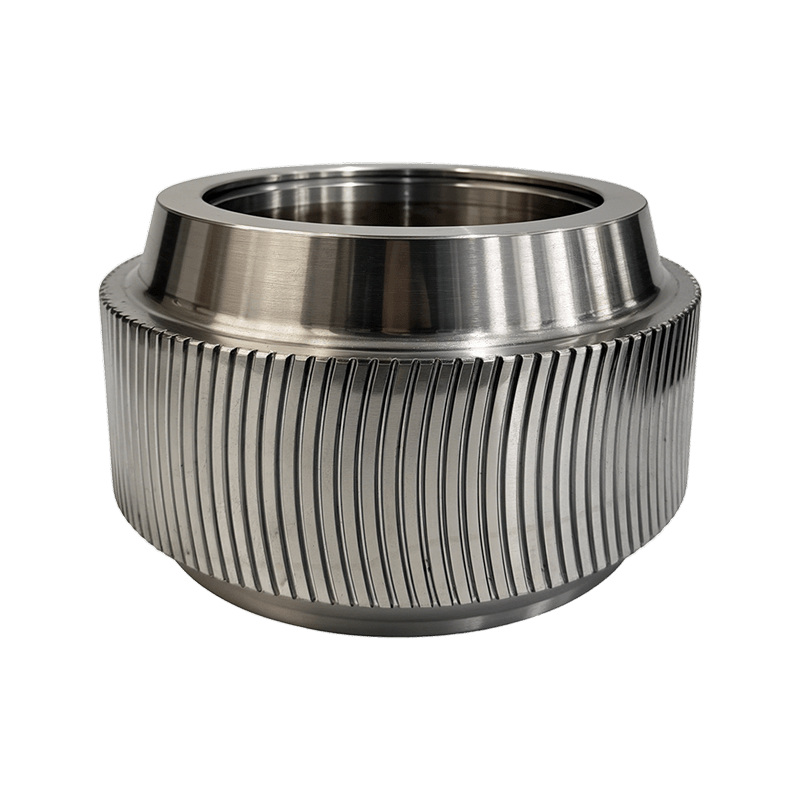
- Mušle so zakrivenými zubami používajú šikmý vstup, ktorý sa agresívnejšie zahryzne do klzkého alebo mastného materiálu
Profil tiež ovplyvňuje, ako škrupina a zomrie spolu starnú. Prevádzka novej škrupiny proti opotrebovanej matrici koncentruje napätie na menšiu kontaktnú plochu a rastliny v tomto stave bežne zaznamenávajú pokles produkcie o 15 až 20 percent. Pred naplánovaním výmeny zmerajte opotrebovanie matrice.
Kedy vymeniť zostavu plne prítlačného valca
Vymeňte kompletnú zostavu prítlačného valčeka, keď sú ložiská hlučné, z tesnení uniká mazivo alebo keď plášť stratil viac ako 1 mm profilu zubov. Zostava prítlačného valca je plne rotujúca jednotka, ktorá pritláča materiál proti matrici: plášť valca, súprava ložísk, olejové tesnenia, rozperné puzdro a prídržný materiál.
Pochopenie ako zostavy prítlačných valcov sú konštruované a kde sa opotrebúvajú robí rozhodnutie o nahradení jednoduchým.
Výmena iba škrupiny
- Nižšie čiastkové náklady na zmenu
- Vyžaduje si vytiahnutie ložiska, kontrolu a opätovné nasadenie na mlyne
- Riziko poškodenia tesnenia alebo chyby predpätia počas montáže
- Dlhší čas výmeny na bežiacej linke
Kompletná výmena zostavy
- Vopred zmontované so zodpovedajúcou vôľou ložísk a predpätím
- Kratšia plánovaná zastávka, pretože žiadne lisovacie práce na mieste
- Konzistentná tolerancia medzi plášťom, hriadeľom a tesnením
- Vyššie počiatočné náklady, ktoré sa zvyčajne vrátia pri jednej poruche, ktorej sa predišlo
Závody, ktoré sú v prevádzke 24 hodín denne, 7 dní v týždni dôsledne vyberajú kompletné zostavy pre plánované zastávky. Pre menšie závody, kde je k dispozícii pracovná sila a je možné kontrolovať tolerancie, zostáva výmena iba plášťa nákladovo efektívna.
 Vysoko produktívna zostava škrupiny prstencovej matrice Kompletná zostava s plášťom z legovanej ocele, kuželíkovými ložiskami a tesniacim systémom pre prevádzky 24/7. Zachováva presnú medzeru medzi valcom a matricou, zlepšuje priľnavosť materiálu a znižuje prestoje počas plánovaných prestávok na údržbu. Zobraziť produkt →
Excentrické hriadele a vnútorné komponenty: malé časti, veľké poruchy
Porucha excentrického hriadeľa je zriedka spôsobená samotným hriadeľom; zvyčajne začína ako porucha mazania alebo vyrovnania na tesnení, rozpere alebo ložiskovej upchávke, ktorá bola preskočená počas údržby.
Excentrický hriadeľ sa otáča, aby posúval valec smerom k matrici alebo od nej, čím sa nastavuje štrbina. Keď sa sedlo ložiska opotrebuje, kontrolovaná medzera sa zmení na ovál, výstup klesne a plášť valčeka začne klopať. Hriadele sa zvyčajne dodávajú z ocele 45 pre štandardnú prevádzku, 40Cr pre vyššiu pevnosť alebo 42CrMo pre stroje s vysokým krútiacim momentom, ktoré pracujú s abrazívnymi materiálmi.
Vnútorným komponentom sa venuje ešte menej pozornosti a zlyhajú rovnako predvídateľne:
- Koncové kryty ložiskových upchávok zadržiavajú mastnotu a nečistoty
- Olejové odstredivky a deflektory nasmerujú mazivo na ložiskový krúžok
- Presné rozpery a rozperné krúžky nastavujú správne predpätie ložiska
Deformovaná rozpera ničí predpätie ložiska a ložisko bežiace bez predpätia môže zlyhať v priebehu niekoľkých hodín. Pri objednávaní vnútorných dielov potvrďte toleranciu šírky; dištančný prvok, ktorý sa líši od originálu o 0,1 mm, mení celú dráhu zaťaženia.
 Excentrický hriadeľ z legovanej ocele 42CrMo Presne kovaný a tepelne spracovaný 42CrMo hriadeľ pre peletové mlyny. Jeho rozmerová presnosť a povrchová úprava chráni predpätie a vyrovnanie ložísk, ktoré sú rozhodujúce pri výmene vnútorných dielov počas údržby. Zobraziť produkt →
Kontrolný zoznam dodávateľa: Ako preveriť výrobcu dielov
Hodnotiť proces dodávateľa, nielen cenu. Diely, ktoré pasujú a žijú najdlhšie, pochádzajú od výrobcov, ktorí kontrolujú materiál, tepelné spracovanie a konečné rozmery na jednom mieste.
Pre každý nový zdroj použite tento kontrolný zoznam:
- Požiadajte o certifikát mlyna s číslom tepla a chemickým zložením pre každú šaržu
- Potvrďte, že testovanie tvrdosti sa vykonáva na hotových dieloch, nielen na kupóne pre svedka
- Overte tolerancie otvoru, drážky a sústrednosti oproti pôvodnému výkresu alebo vašim vlastným meraniam
- Opýtajte sa na zásoby a dodaciu dobu; dvojtýždňová núdzová objednávka leteckej dopravy môže stáť viac ako samotný diel
- Potvrďte, že záruka sa vzťahuje na predčasné opotrebovanie alebo zlomeninu pri zdokumentovaných prevádzkových parametroch
Anhui Jindingsheng Machinery Co., Ltd. vyrába časti strojov na pelety vo svojom zariadení s rozlohou 14 509 štvorcových metrov v Guangde a riadi tok surovín, kovanie, presné obrábanie a tepelné spracovanie. Spoločnosť dodáva telesá valčekov, zostavy prítlačných valčekov, excentrické hriadele a vnútorné komponenty ako komplexnú službu náhradných dielov s vývozom do Spojených štátov, Japonska, Južnej Kórey, Vietnamu, Francúzska, Bangladéša, Ruska, Indie a na Filipíny.
Časté otázky: Časti stroja na pelety
Ako často by sa mali vymieňať plášte valcov stroja na pelety?
Typická životnosť sa pohybuje od 800 hodín na abrazívnej biomase do 1 500 hodín na čistých prívodných linkách. Praktickým spúšťačom je strata profilu zubov; keď sa výška zubov zníži asi o jednu tretinu, vymeňte škrupinu skôr, ako sa objavia praskliny.
Aký je rozdiel medzi valcovými plášťami s otvoreným koncom a uzavretým koncom?
Puzdro s otvoreným koncom je opracované puzdro, kde ložisko sedí na ramene a hriadeľ úplne prechádza. Puzdro s uzavretým koncom má jeden uzavretý koniec, takže ložisko je zachytené v kapse a cesta tepla k vonkajšiemu povrchu je odlišná. Vyberte si štýl, ktorý zodpovedá usporiadaniu ložísk vášho mlyna.
Prečo škrupiny prémiových valcov praskajú skôr, ako sa opotrebujú?
Praskliny v prémiových škrupinách zvyčajne pochádzajú z problémov s vôľou, nie z kvality ocele. Nadrozmerný valčekový hriadeľ alebo poddimenzovaný vývrt odstraňuje predpätie, škrupina sa pri zaťažení ohne a únavové trhliny začínajú v drážke pre pero alebo skrutku. Pred inštaláciou zmerajte otvor a hriadeľ.
Mal by som vždy vymeniť prstencovú matricu pri výmene plášťa valca?
Nie zakaždým, ale mali by ste zmerať tvár kocky. Ak sa hĺbka zahĺbenia zdvojnásobila alebo čelo matrice vykazuje radiálne opotrebovanie 0,5 mm alebo viac, nová škrupina na starej matrici vytvára nerovnomerný tlak a skracuje životnosť novej časti.
Kontaktujte nás
Sledujte nás
Rýchle odkazy
Séria produktov
Kontaktujte nás
Email : ysf@jindingsheng.com.cn
Address : č. 19, priemyselná koncentračná zóna mesta Qiucun, mesto Guangde, mesto Xuancheng, provincia Anhui