Správy z priemyslu
Tlakový valec mlyna na pelety: Materiály, vôľa a načasovanie výmeny
Prevádzkovateľ linky na pelety s výkonom 350 kW sleduje počas šiestich týždňov posun výkonu z 12 t/h na 9,6 t/h. Matrica je čistá, teplota kondicionovania je stabilná a zaťaženie motora je normálne. Chyba je na strane valca: všetky tri tlakové valce na mlyn na pelety majú ploché miesta a kompresná medzera sa zmenila na klznú zónu. Tento sled porúch vysvetľuje veľký podiel náhlych výstupných strát v krmivárňach.
Prítlačný valec mlyna na pelety je opotrebiteľný komponent s merateľnou životnosťou a jeho výber nie je všeobecnou objednávkou dielov. Podávacie zloženie, profil plášťa, materiál plášťa a montážna vôľa menia životnosť valca dvakrát alebo viac. Spoločnosť Anhui Jindingsheng Machinery Co., Ltd. vyrába plášte valcov, zostavy prítlačných valcov, excentrické hriadele a vnútorné komponenty pre mlyny na pelety a nižšie uvedené rozhodnutia sú rozhodnutiami, ktoré jej inžinieri vidia v rozpočtoch na údržbu najčastejšie.
Čo robí tlakový valec na mlyn na pelety počas kompresie
Prítlačný valec mlyna na pelety prenáša trenie matrice na radiálnu kompresiu, ktorá tlačí upravenú kašu cez otvory matrice. Prstencové lisovacie stroje nesú dva alebo tri valčeky na pevných excentrických hriadeľoch a každý prechod cez štrbinu vytvára miestne tlaky blízke 300-500 MPa. Pri povrchových rýchlostiach okolo 5-7 m/s tento tlak zahusťuje krmivo, drevo alebo hnojivo na pelety.
Valec je napadnutý oderom a únavou zároveň. Minerálna drť ryje povrch a opakované cyklické zaťaženie odlupuje povrch. Zloženie krmiva, ktoré obsahuje iba 2-3% piesku alebo oxidu kremičitého, môže skrátiť životnosť škrupiny o viac ako polovicu. To je dôvod, prečo je výber materiálu pred každou ďalšou údržbou.
Pred obvinením časti valca skontrolujte tri prevádzkové podmienky:
- Vôľa: medzera väčšia ako 0,3 mm spúšťa klzný kontakt a nahromadenie tepla.
- Úplný kontakt: rozdiely v priemere plášťa nad 1 mm po šírke menia profil tlaku.
- Sedadlá ložísk: vôľa v excentrickom hriadeli alebo valčekovom ložisku spôsobuje klepanie na hrane plášťa.
Tri vzory opotrebovania, ktoré odhaľujú problémy s tlakovým valcom mlyna na pelety
Každý vzor opotrebovania na plášti prítlačného valca poukazuje na konkrétnu hlavnú príčinu. Správne prečítanie vzoru informuje tím údržby, ktorý materiál má objednať ako ďalší a ktorú prevádzkovú poruchu treba opraviť ako prvú.
| Vzor | Vizuálny znak | Hlavná príčina | Typická oprava |
| Abrazívne bodovanie | Jemné paralelné drážky v smere valcovania | Piesok, oxid kremičitý alebo recyklovaný jemný podiel v rmute | Prejdite na GCr15/100Cr6, tvrdosť nad 58 HRC |
| Ploché špinenie | Leštené fazety, ktoré splošťujú krivku škrupiny | Vôľa je príliš tesná alebo škrupina príliš mäkká pre zaťaženie | Resetovať vôľu na 0,1-0,3 mm; zvážiť 40Cr |
| Spalling | Malé jamy, ktoré prerastajú do kráterov | Cyklovanie únavy, tvrdosť povrchu presahujúca podporu jadra | Použite nauhličený 20CrMnTi pre pevnejší systém jadra skrine |
| Orezávanie hrán | Zlomené okraje v rohoch škrupiny | Vôľa ložiska alebo nesúososť sady valčekov | Najskôr skontrolujte sedlá excentrického hriadeľa a ložísk |
Odlupovanie je porucha, ktorá nasleduje po zvýšení tvrdosti. V mlyne, ktorý sa pohybuje z 40Cr na GCr15 bez kontroly stavu ložísk, sa niekedy v priebehu týždňov objavia jamky: veľmi tvrdý plášť bez podpory jadra nedokáže absorbovať nárazy. Carburized 20CrMnTi existuje práve pre túto kombináciu oderu a nárazu.
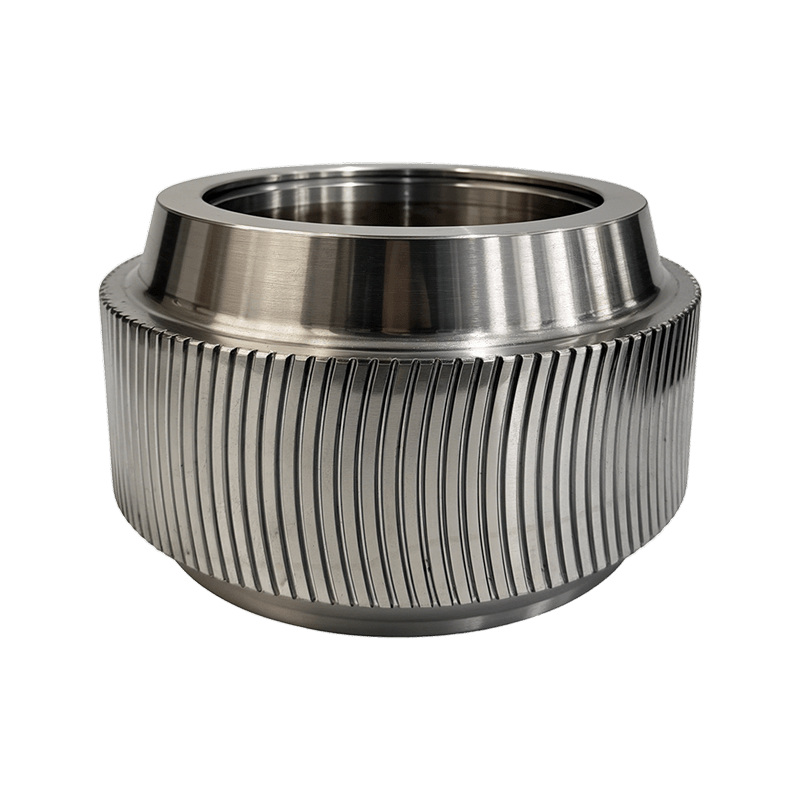
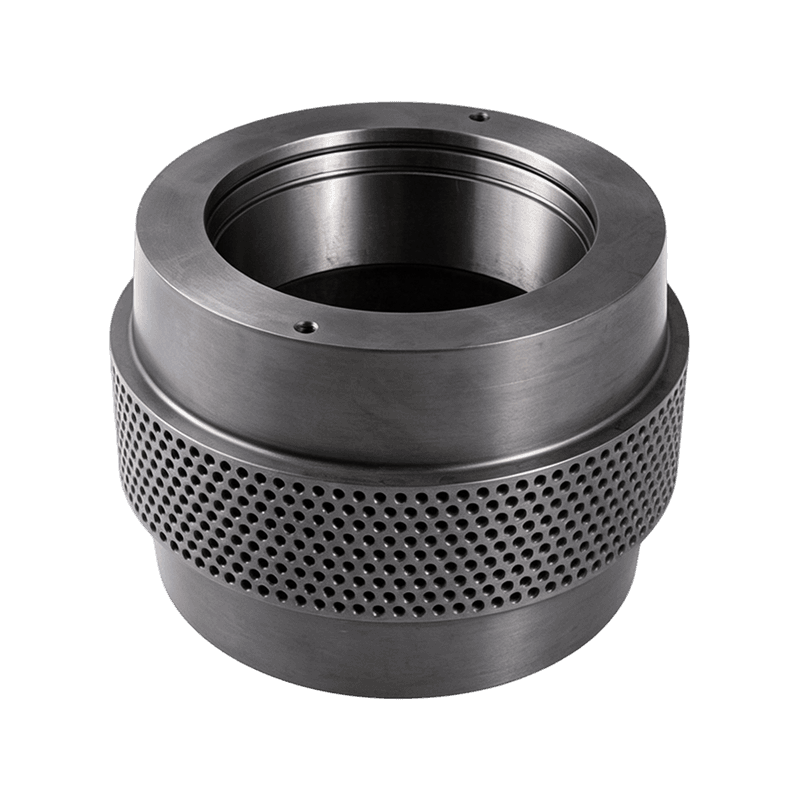
 Plášť ložiskového oceľového valčeka na pelety GCr15/100Cr6 pre výkony s vysokým oterom Tento valčekový plášť využíva vysoko uhlíkovú chrómovú ložiskovú oceľ pre maximálnu tvrdosť povrchu, čo z neho robí silnú voľbu, keď abrázia prevažuje nad nárazom v náročných podmienkach peletovania. Zobraziť produkt →
Materiály plášťa tlakového valca: Tvrdosť vs
Životnosť obalu je kompromisom medzi tvrdosťou povrchu a húževnatosťou jadra. Priebežne kalený GCr15/100Cr6 najlepšie odoláva oderu, nauhličený 20CrMnTi je najlepším kompromisom pre rázovo zaťažené mlyny a 40Cr zostáva štandardom pre všeobecné dávkovanie.
| Trieda ocele | Tvrdosť povrchu | Relatívny život | Najlepšie sedí |
| 45# uhlíková oceľ | 45-52 HRC | 1,0x | Nízkonákladová náhrada, neabrazívna kaša |
| 40Cr legovaná oceľ | 52-56 HRC | 1,4x | Všeobecné kŕmne závody, dávky kukurice a sóje |
| Pružinová oceľ 60Si2Mn | 45-50 HRC | 1,2x | Nárazová práca, silne sa meniace zaťaženie |
| 20CrMnTi nauhličený | 58-62 HRC | 1,8x | Abrazívny posuv s rázovým zaťažením |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Čisté, ale abrazívne dávky |
Indexy životnosti sú relatívne porovnanie na úrovni dielne za podobných podmienok zúčtovania a vzorca; nie sú zaručené hodnotenia.
Linky na drevené pelety menia výpočet. Piliny nesú oxid kremičitý z kôry a poľnej drviny, takže mnohí operátori drevených peliet si vyberajú povrchy 20CrMnTi alebo GCr15, aj keď má matrica rovnakú veľkosť ako podávacia matrica.
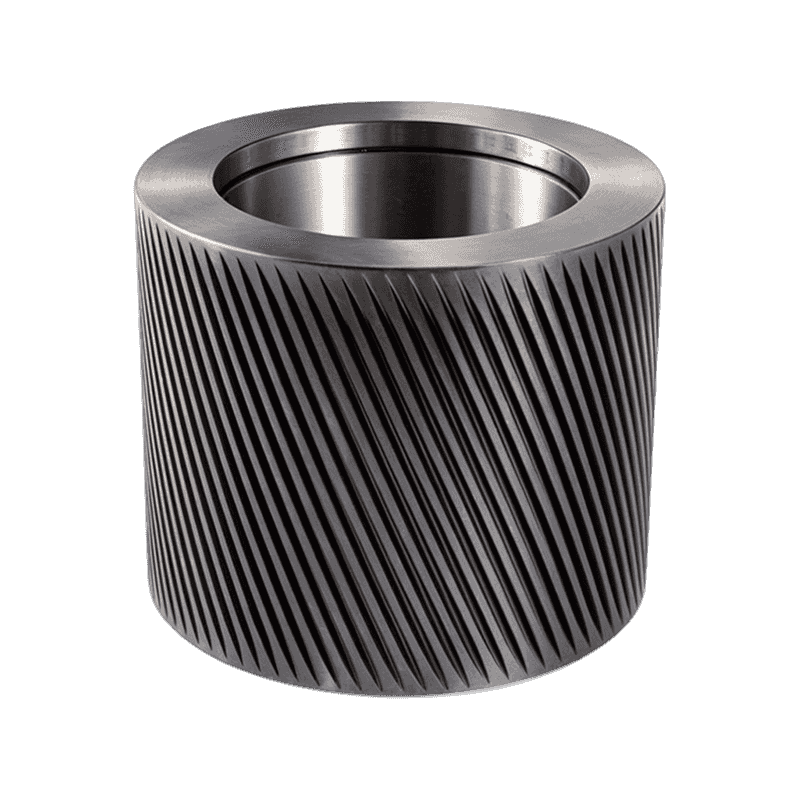
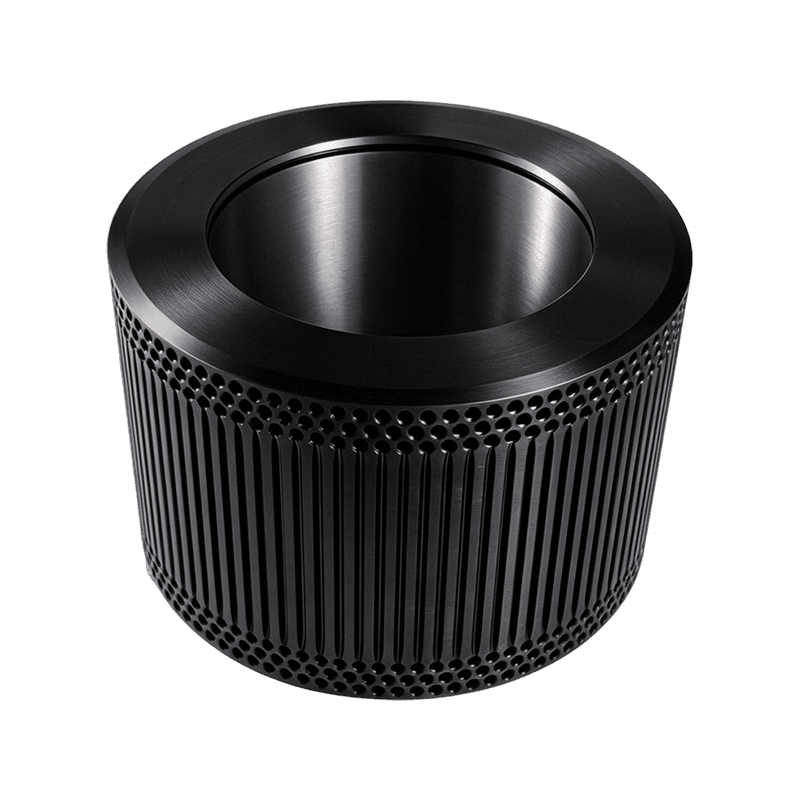
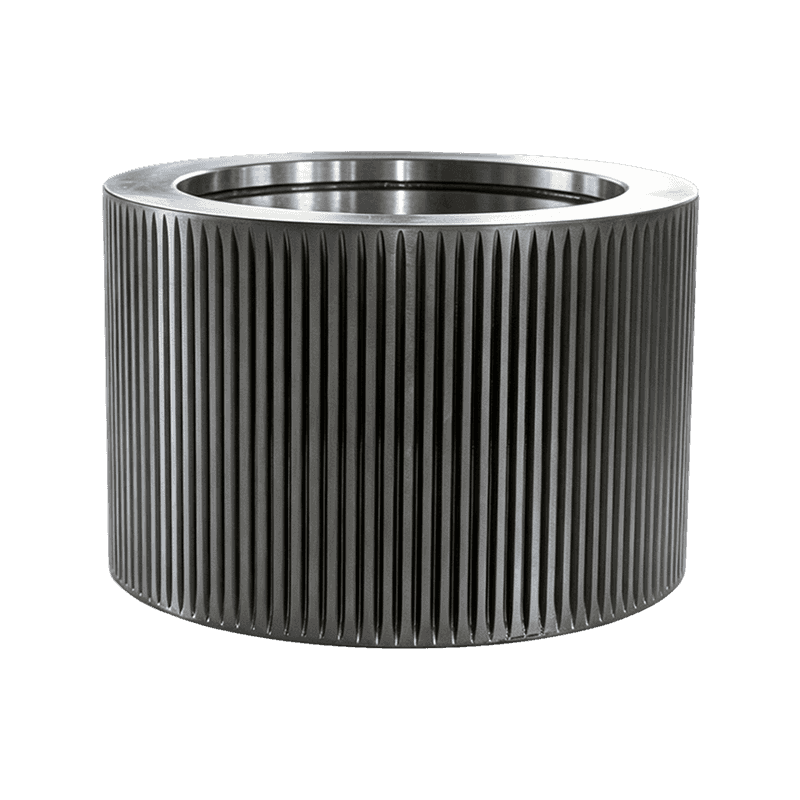
 Plášť valčeka na pelety zo zliatiny 40Cr s viacerými profilmi zubov Všestranný, cenovo výhodný plášť valca dostupný v priamom, špirálovom, oblúkovom alebo dierovom vzore, vhodný pre biomasové a prívodné vedenia, ktoré vyžadujú spoľahlivý výkon pre všeobecné použitie. Zobraziť produkt →
Prispôsobenie profilu plášťa valca k surovine
Profil škrupiny riadi, ako sa rmut vťahuje do štrbiny. Rovno škrupiny z vlnitých valcov priľnavá vláknitá kaša, jamkovaný povrch sa jemne stláča a zakrivená zubová škrupina zlepšuje hryzenie jemných múčnych prísad. Neexistuje žiadny univerzálny najlepší profil, iba rozhodnutie o spárovaní medzi povrchom valca a špecifikáciou matrice.
- Vlnitý profil: najlepšie pre objemné, vláknité materiály, ako je slama a seno; zlepšuje príjem materiálu.
- Profil s jamkami: nižší kompresný šok, vhodný pre mastné a na teplo citlivé krmivá.
- Zakrivený profil zubov: bezpečné uchopenie s menším sklzom, dobré pre jemne mletú kašu a drevo.
- Uzavreté plášte chránia strany valcov pri brúsnej prevádzke; otvorené škrupiny čistia rýchlejšie a vyhovujú mäkkým receptúram.
Pred objednaním skontrolujte šírku plášťa a kužeľovitosť podľa pôvodného montážneho výkresu. Valec, ktorý sa nedotýka matrice v celej svojej šírke, vytvára tlakový pás, ktorý spôsobuje opotrebovanie matrice v úzkom páse.
Nastavenia vôle valcov a plán údržby
Vôľa medzi valcom a matricou sa nastavuje pri zastavenom mlyne: valec sa musí dotýkať matrice po celej šírke, potom sa musí odsunúť o 0,1-0,3 mm. Väčšia vôľa spôsobuje sklz a menšia vôľa splošťuje valec a preťažuje matricu.
Denné spustenie
Otočte matricu rukou, počúvajte, či nedochádza ku kontaktu s kovom a po prvých minútach zaťaženia skontrolujte čelo valca.
Každých 200 hodín
Zmerajte priemer škrupiny na oboch okrajoch a v strede; zaznamenajte ploché škvrny v milimetroch.
Každých 300-500 hodín
Pred montážou nových puzdier skontrolujte vôľu ložiska a stav excentrického hriadeľa.
Každých 600-800 hodín
Otočte alebo vymeňte škrupiny na základe nameraného trendu opotrebovania, nie podľa odhadu kalendára.
Tento rozvrh je praktickým minimom pre výrobňu krmív pracujúcu na dve zmeny. V závode s výkonom 12 t/h stojí kontrola valcov niekoľko hodín práce; neplánovaná porucha stojí výmenu matrice a päťciferný prestoj.
Keď je zostava tlakového valca mlyna na pelety rýchlejšia výmena
Výmena iba plášťa je papierovo lacnejšia, ale kompletná zostava prítlačného valčeka je často racionálnou voľbou, keď sú ložiská, tesnenia a sedlá hriadeľa tiež blízko konca životnosti. Pracovný rozdiel je veľký, pretože pri výmene zostavy nedochádza k odtláčaniu starého plášťa a natláčaniu nového.
Výmena iba škrupiny
- Nižšie náklady na komponenty
- 4-6 hodín trhania a lisovania
- Druhé riziko roztrhnutia, ak sú ložiská opotrebované
Kompletná zostava prítlačného valca
- Vyššie náklady na komponenty
- 1-2 hodiny výmennej práce
- Jediné okno údržby so známym koncovým stavom
24/7 linka zvyčajne robí výber montáže. Dodatočné náklady na súčiastky sú menšie ako hodnota za prvú hodinu prestojov, ktorým sa predišlo.
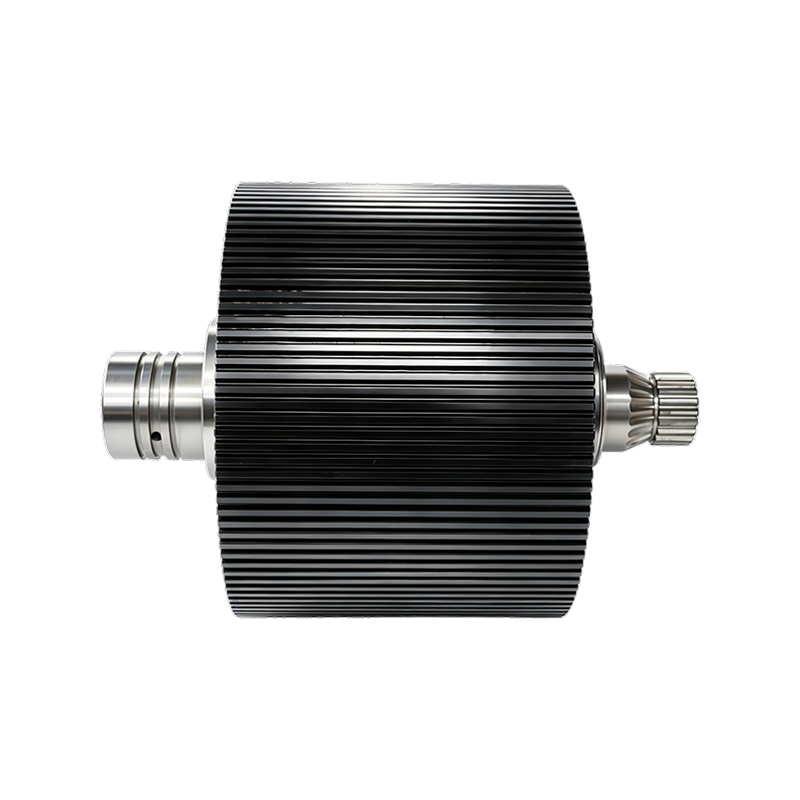
 Kompletná zostava plášťa valca mlyna na pelety s ložiskami a hriadeľom Táto zostava spája plášť valca, ložiská, hriadeľ a tesniaci systém do jednej jednotky, čo zjednodušuje výmenu a znižuje prestoje pri nepretržitej výrobe peliet. Zobraziť produkt →
Často kladené otázky o tlakovom valci mlyna na pelety
Toto sú otázky, ktoré si kupujúci údržby kladú najčastejšie pri objednávaní dielov tlakových valcov mlyna na pelety.
Ako často by sa mal vymieňať prítlačný valec mlyna na pelety?
V kŕmnej prevádzke správne prispôsobená škrupina vydrží približne 1 000 až 2 400 hodín. Drevené línie s brúsnou kôrou prebiehajú smerom k dolnému koncu, čisté dávky kukurice a sóje smerom k hornému koncu. Skontrolujte pri každej plánovanej zastávke a vymeňte, keď plášť stratí 1,5 – 2 mm v priemere alebo sa na ňom objavia vylomené jamky.
Aká je správna vôľa medzi valcom a matricou na tlakovom valci mlyna na pelety?
Nastavte valček tak, aby sa sotva dotýkal matrice, potom ustúpte o 0,1-0,3 mm. Overte kontaktnú značku po celej šírke plášťa so stacionárnou matricou. Voľný valec sa šmýka a zahrieva; tesný valec ploché škvrny a praskliny.
Môže byť opotrebovaný plášť tlakového valca mlyna na pelety nalepený a znovu použitý?
Navarovanie veľkých plochých valcov je príležitostne praktické, ale na škrupinách s prstencovými matricami sa to len zriedka vypláca. Teplo zvaru deformuje profil plášťa a hrúbka prekrytia nedokáže udržať toleranciu 0,1 mm potrebnú pre rovnomerný tlak. Nový plášť 40Cr alebo 20CrMnTi stojí menej ako prepracovanie plus prestoje.
Akú tvrdosť by mal mať plášť prítlačného valca pre kŕmne pelety v porovnaní s drevenými peletami?
Kŕmna kaša je mastná, ale menej abrazívna ako drevo. Väčšina kŕmnych dávok beží dobre pri 52-56 HRC v 40Cr. Drevené pelety obsahujúce kôru a drť bohatú na oxid kremičitý preferujú povrchy 58-62 HRC z 20CrMnTi alebo GCr15/100Cr6. Pod 45 HRC životnosť v oboch aplikáciách prudko klesá.
Kontaktujte nás
Sledujte nás
Rýchle odkazy
Séria produktov
Kontaktujte nás
Email : ysf@jindingsheng.com.cn
Address : č. 19, priemyselná koncentračná zóna mesta Qiucun, mesto Guangde, mesto Xuancheng, provincia Anhui